
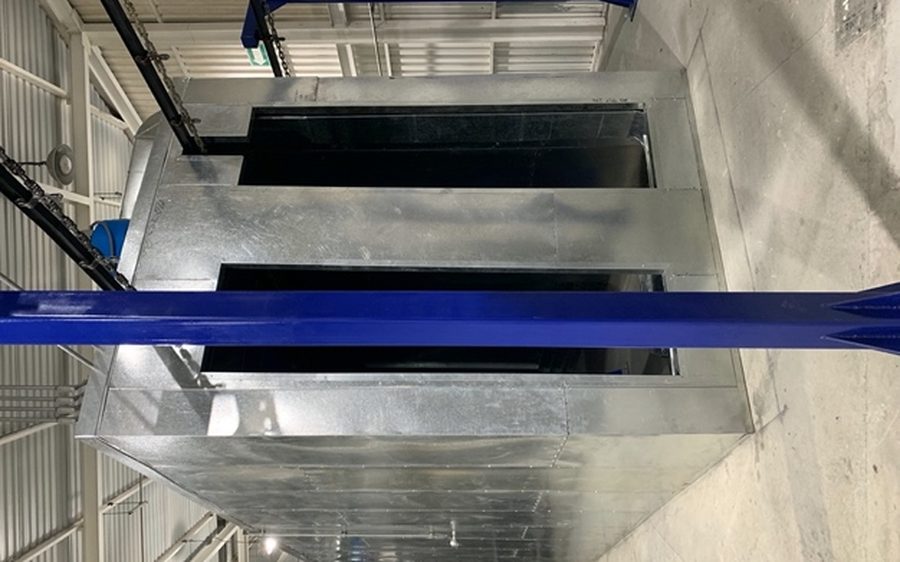
Elegir entre un horno batch y un horno continuo es una de las decisiones que más define el diseño de una línea de pintura industrial, y también una de las que más se presta a decidirse por presupuesto disponible en lugar de por necesidad real del proceso. Ambas configuraciones cumplen la misma función —llevar el material a la temperatura de curado o secado durante el tiempo requerido— pero lo hacen de forma tan distinta que conviene entender a fondo cuándo cada una tiene sentido antes de comprometerse con una inversión.
¿Qué es un horno batch?
Un horno batch, o de lote, es una cámara cerrada donde se introduce un conjunto de piezas, se cierra la puerta, se corre un ciclo completo de calentamiento y sostenimiento a temperatura, y al terminar el ciclo se retira el lote completo. El material permanece estático durante todo el proceso. Es el equivalente industrial de un horno doméstico, aunque con controles de temperatura, uniformidad y seguridad muy superiores.
¿Qué es un horno continuo?
Un horno continuo forma parte de una línea de producción con transporte constante: las piezas entran por un extremo colgadas de un conveyor o rack, avanzan a velocidad controlada a través de distintas zonas de temperatura, y salen curadas por el otro extremo sin que el proceso se detenga. El principio térmico es el mismo que en un horno batch, pero el reto de ingeniería es distinto: mantener la temperatura uniforme mientras el material entra y sale de forma continua, generalmente mediante cortinas de aire en los accesos.
Volumen de producción: la variable que más pesa
El horno batch tiene sentido cuando el volumen de piezas a procesar es bajo o medio, o cuando la producción es intermitente y no justifica mantener una línea corriendo de forma constante. Es también la opción natural cuando se manejan lotes de distintos productos con distintos tiempos de curado, porque cada ciclo puede ajustarse de forma independiente. El horno continuo, en cambio, se vuelve la opción lógica cuando el volumen de piezas por hora es alto y sostenido, porque el costo por pieza procesada baja de forma significativa al eliminar el tiempo muerto de carga y descarga que tiene un ciclo batch.
Layout de planta: espacio y flujo de material
Un horno batch ocupa menos espacio de planta y es más flexible de reubicar si el proceso cambia con el tiempo. Un horno continuo, al ser parte integral de una línea, requiere planear el layout completo de la planta alrededor de él: el recorrido del conveyor, el punto de carga, el punto de descarga y la relación con las estaciones de pintado y pretratamiento que lo alimentan. Esto hace que la decisión de instalar un horno continuo normalmente se tome al diseñar una línea de pintura industrial completa, no como una compra aislada. Puede revisar qué otros equipos entran en esa decisión en nuestra guía de líneas de pintura industrial llave en mano.
Costo de operación: dónde gana cada configuración
En términos de costo energético por pieza, el horno continuo suele ser más eficiente cuando opera cerca de su capacidad de diseño, porque el calor se aprovecha de forma constante sin los ciclos de calentamiento y enfriamiento repetidos que tiene un horno batch entre lote y lote. Sin embargo, un horno continuo operando muy por debajo de su capacidad diseñada pierde esa ventaja, porque sigue consumiendo energía para mantener temperatura en todo el túnel aunque pase poco material por él. El horno batch, al encenderse solo cuando hay lote que procesar, es más eficiente en escenarios de producción variable o de bajo volumen.
Mano de obra y flexibilidad operativa
Un horno batch requiere que un operador cargue, arranque el ciclo y descargue, lo cual puede representar tiempo de mano de obra dedicado por lote. Un horno continuo, una vez integrado a la línea, requiere menos intervención directa por pieza porque el flujo es automático, aunque exige más disciplina en la programación de la línea completa: si una estación previa se detiene, el horno continuo también se ve afectado.
Calidad y trazabilidad del proceso
La configuración también influye en qué tan fácil es documentar y trazar la calidad del curado. En un horno batch, cada lote puede registrarse como una unidad: fecha, hora, temperatura alcanzada, tiempo de ciclo y, si el control lo permite, la curva completa de temperatura del ciclo. Esto facilita auditorías de calidad por lote, algo valioso en industrias con requisitos de certificación estrictos. En un horno continuo, la trazabilidad se vuelve más compleja porque el flujo es constante: en lugar de un registro por lote, se necesita un registro por zona de temperatura y velocidad de línea, y correlacionar ese registro con qué piezas pasaron por el horno en qué momento. Ambos enfoques son viables, pero requieren sistemas de control distintos.
Riesgo de paro y continuidad de producción
Un paro no programado tiene un impacto distinto según la configuración. Si un horno batch falla, se pierde el lote en curso y la producción de ese ciclo, pero el resto de la línea —cabina de aplicación, pretratamiento— puede seguir operando mientras se resuelve la falla, acumulando piezas pendientes de curado. Si un horno continuo falla, toda la línea que depende de él se detiene de inmediato, porque el horno es un eslabón físico del flujo de producción. Esta diferencia es una razón adicional por la que las líneas continuas suelen justificar mayor inversión en mantenimiento preventivo y en redundancia de componentes críticos como ventiladores y sistemas de calefacción.
Ejemplos típicos de cada configuración
En la práctica, es común ver hornos batch en talleres de maquila de pintura, fabricantes de mobiliario metálico con catálogos variados, y plantas que atienden pedidos de bajo volumen con alta variedad de productos. Los hornos continuos, en cambio, son más frecuentes en fabricantes con un producto o familia de productos dominante y un volumen sostenido, como línea blanca, componentes automotrices de alto volumen, o perfiles y piezas estructurales que se producen de forma repetitiva. Ninguna industria está atada de forma absoluta a una configuración; la decisión depende del volumen real de cada planta, no del sector al que pertenece.
¿Cómo decidir entre uno y otro?
La pregunta central no es cuál horno es mejor en abstracto, sino cuál corresponde a su volumen de producción actual y al que proyecta a mediano plazo. Como referencia general: si su producción es menor a unos cuantos cientos de piezas por turno, o maneja productos muy variados con tiempos de curado distintos, un horno batch normalmente ofrece mejor retorno sobre la inversión. Si su línea ya mueve un volumen alto y sostenido de piezas similares, un horno continuo reduce el costo por pieza y elimina el cuello de botella que representaría procesar ese volumen por lotes. En varios casos, la solución de transición es operar con un horno batch mientras el volumen crece, y migrar a una línea continua cuando el volumen lo justifique con claridad.
Preguntas frecuentes
Si está definiendo entre estas dos configuraciones para su próximo proyecto, en GTM podemos ayudarle a dimensionar la opción correcta según su volumen real de producción, no solo según el presupuesto disponible. Para conocer también las opciones de fuente de calefacción, revise horno industrial a gas vs. eléctrico, y si busca una referencia de inversión, consulte cuánto cuesta un horno industrial para curado de pintura.