Un cliente en Monterrey con requisitos poco comunes
Uno de los retos de ingeniería más grandes que hemos afrontado fue el expuesto por una exitosa empresa de la ciudad de Monterrey, cuyo servicio requiere de la máxima flexibilidad y calidad en los acabados. No se trataba de un proyecto de línea estándar: cada requisito que fue surgiendo durante la planeación empujaba el diseño un poco más allá de lo convencional, y eso obligó a revisar de origen decisiones que en otro proyecto se hubieran dado por sentadas.
Casos como este ilustran algo que se repite en la industria de la pintura: los requisitos de un proyecto rara vez llegan por separado. La longitud de la pieza, el volumen de producción y la necesidad de tratar distintos metales interactúan entre sí, y una decisión de diseño que resuelve un requisito puede complicar otro si no se planea el conjunto desde el inicio.
Perfiles de 6.10 metros y dos líneas de lavado independientes
Uno de los requisitos expuestos desde un inicio fue la posibilidad de pintar perfiles de aluminio, cuya longitud estándar es de 6.10 metros. Una longitud así descarta de entrada muchos diseños de tren de lavado pensados para piezas más cortas, y obliga a dimensionar tinas, cabinas y hornos alrededor de esa medida desde el primer boceto.
El siguiente requisito consistió en implementar dos líneas de lavado independientes, para tratar metales ferrosos y no ferrosos por separado. Esto no es un capricho: el aluminio y el acero reaccionan distinto ante los mismos químicos de desengrase y fosfatizado, y mezclar ambos procesos en una sola línea suele traducirse en un pretratamiento que funciona bien para un metal y de forma mediocre para el otro. Separar las líneas es la única forma de garantizar que ambos procesos queden bien controlados.
Esta distinción entre metales ferrosos y no ferrosos es, en realidad, uno de los primeros filtros que conviene aplicar al evaluar cualquier proyecto de pintura industrial, ya sea que se resuelva con una línea propia como en este caso, o con un taller de maquila. Un proceso de pretratamiento diseñado y calibrado para acero no necesariamente ofrece el mismo resultado sobre aluminio, y un taller que atiende ambos tipos de metal debería poder explicar cómo ajusta su proceso para cada uno, no solo confirmar que "también pintan aluminio".
El tercero consistió en la capacidad productiva: 100,000 metros cuadrados mensuales, una cifra que por sí sola determina buena parte del resto de las decisiones de diseño.
Capacidad de producción: velocidad de línea y conveyor Power&Free
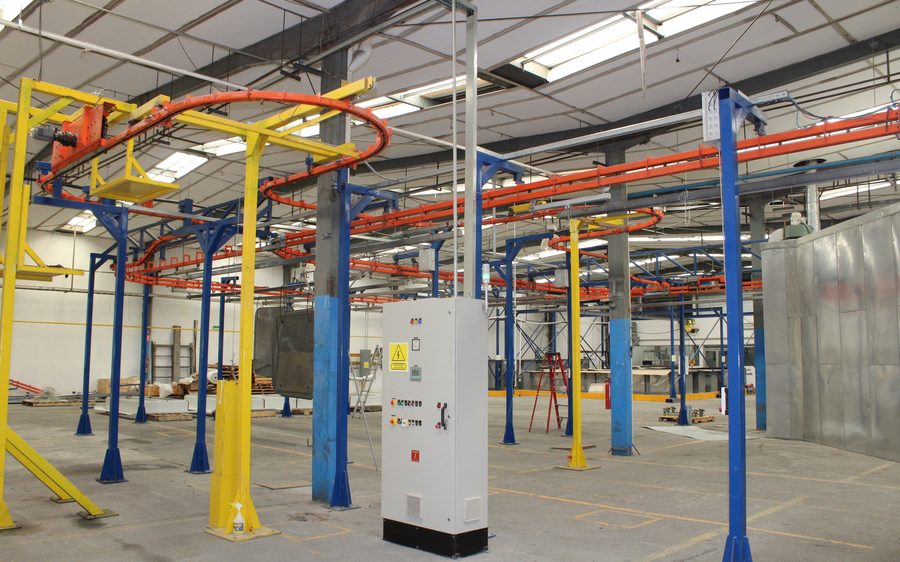
Para lograr la producción requerida se calculó que el producto debía ser pintado en racks de gran capacidad y a una velocidad de al menos 2.5 metros por minuto. De este modo, y tras la revisión con socios comerciales expertos en el tema, se decidió incorporar un conveyor de tipo Power&Free, el cual permitiría el correcto aprovechamiento del espacio y la producción requerida.
La ventaja de un sistema Power&Free frente a un conveyor de cadena simple es que separa la velocidad de desplazamiento de la velocidad de proceso: los racks pueden acumularse o desacoplarse en ciertos tramos sin detener el resto de la línea, lo que resulta clave cuando se manejan dos flujos de material (ferroso y no ferroso) que no necesariamente avanzan al mismo ritmo.
El recorrido de la línea: doble cabina y doble horno para acabado bicapa
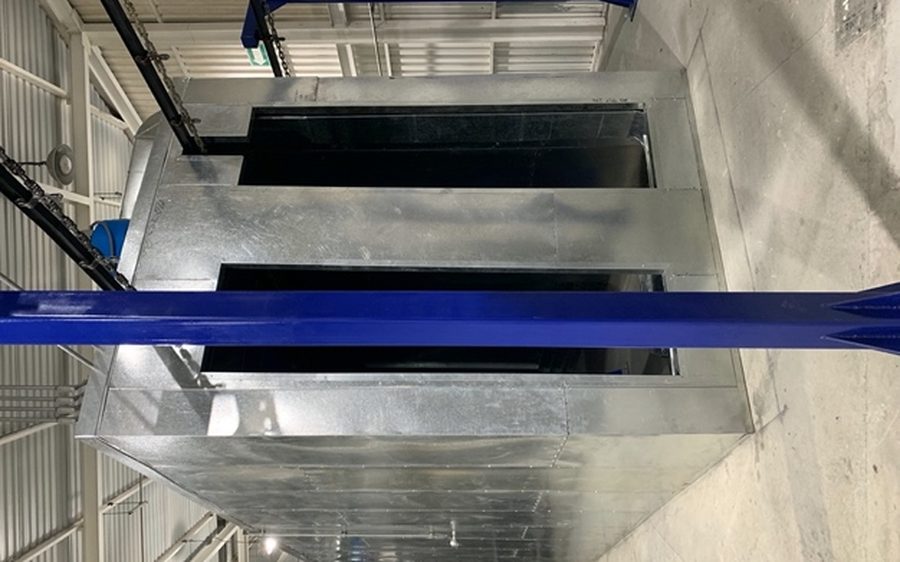
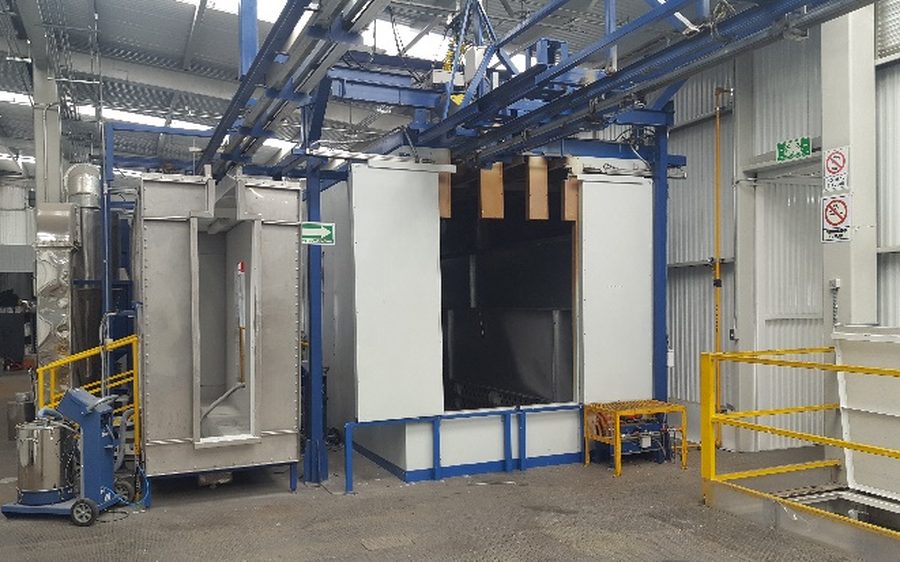
Adicionalmente, como un requisito expuesto durante la etapa de planeación, se verificó la posibilidad de incorporar un segundo horno y cabina con la finalidad de poder ofrecer acabados bicapa en pintura en polvo. De este modo, el recorrido de la cadena quedó como sigue: área para carga/descarga, recorrido a través de horno de secado, paso por primera cabina de pintura en polvo, horno bicapa pre-gelado, paso por segunda cabina de pintura y horno de curado final. Dentro de este recorrido el conveyor cuenta con trayectorias lineales, en diamante y transversales, con los consecuentes cambios de vía y zonas de espera.
Un acabado bicapa exige ese paso intermedio de pre-gelado precisamente porque la primera capa de polvo necesita fundirse lo suficiente para no arrastrarse ni contaminarse al aplicar la segunda, sin llegar todavía al curado completo. Es, en la práctica, dos procesos de pintura en polvo completos encadenados en una sola línea.
Equipos periféricos: donde también se define la calidad
Cabe destacar que el compromiso de esta empresa con la calidad no solo abarca la línea de pintura instalada; los equipos periféricos también son de primer orden. Por citar algunos ejemplos, se cuenta con compresor de tornillo y secador de última generación, así como planta tratadora de aguas y productora de agua de ósmosis inversa. Solo de esta forma se puede lograr la combinación exitosa entre una infraestructura robusta y un servicio de primer nivel.
Este punto se pasa por alto con frecuencia: un compresor mal dimensionado o sin secador adecuado introduce humedad y aceite en el aire de aplicación, lo que se traduce en cráteres o falta de adherencia en el recubrimiento, sin importar qué tan bien esté calibrada la cabina. Y en procesos de pretratamiento por inmersión, la calidad del agua de enjuague final —de ahí la planta de ósmosis inversa— es lo que evita que queden residuos minerales sobre la pieza justo antes de pintar.
Por qué este caso es representativo de un proyecto llave en mano
Vale la pena aclarar la diferencia entre este tipo de proyecto y un servicio de maquila estándar. Aquí, el cliente necesitaba una línea propia diseñada para su operación específica, con la capacidad y las características que su volumen y su producto exigían; nuestro papel fue diseñar, fabricar e instalar esa línea, no operarla nosotros mismos día a día. Es lo que en la industria se conoce como un proyecto llave en mano, y es la alternativa cuando el volumen y la especificidad del producto justifican una inversión de este tamaño en lugar de subcontratar el proceso con un tercero.
Este mismo tipo de análisis —qué tan grande es el volumen, qué tan específico es el requerimiento y qué tanto control se necesita sobre el proceso— es el que debería guiar la decisión de cualquier empresa que hoy pinta sus piezas con un tercero y se pregunta si ya es momento de invertir en su propia línea.
Qué significa esto para su propio proyecto de pintura industrial
No todas las empresas necesitan una línea de este tamaño. Si su volumen no justifica invertir en un sistema propio, la alternativa es contratar el servicio con un taller de maquila que sí controle cada una de estas variables: pretratamiento por metal, velocidad de línea, y verificación de resultado mediante pruebas como la cámara salina. Si está evaluando qué le conviene más a su operación, puede revisar la comparativa entre comprar equipo propio y contratar maquila, y si ya decidió que la maquila es el camino, la guía para elegir un taller confiable cubre qué evaluar antes de firmar.
¿Tiene un proyecto con requisitos fuera de lo estándar, ya sea de longitud de pieza, tipos de metal o volumen de producción? Cuéntenos su proceso y solicite una cotización; en GTM diseñamos tanto líneas llave en mano como servicio de maquila para casos que no entran en un molde genérico.