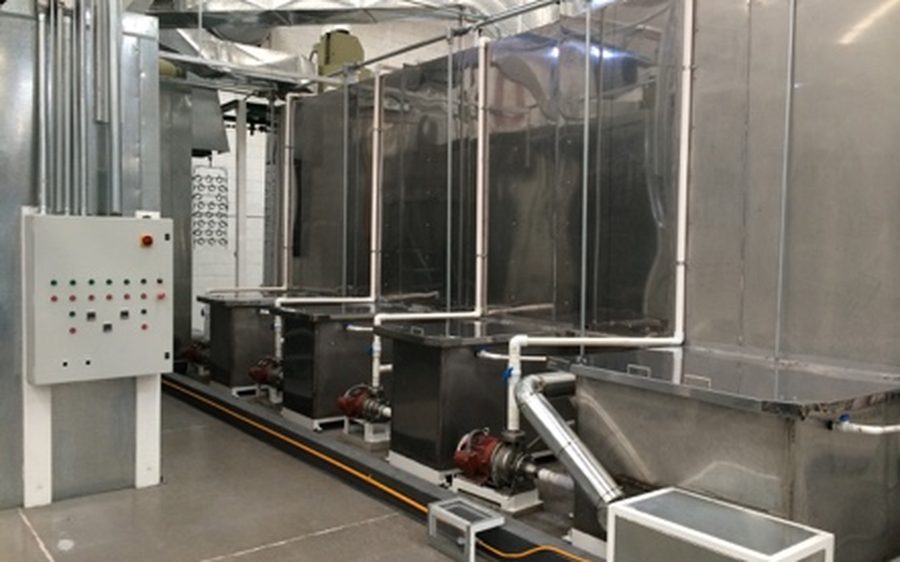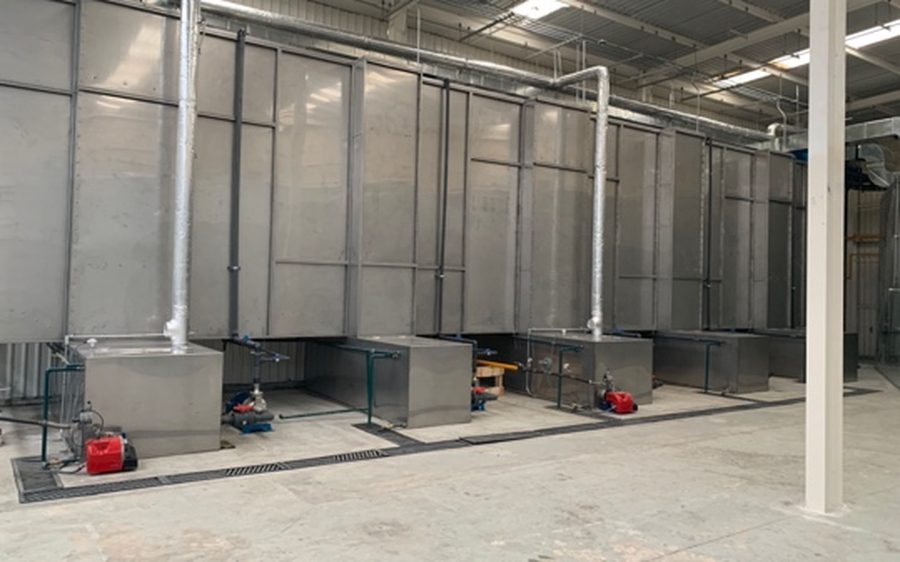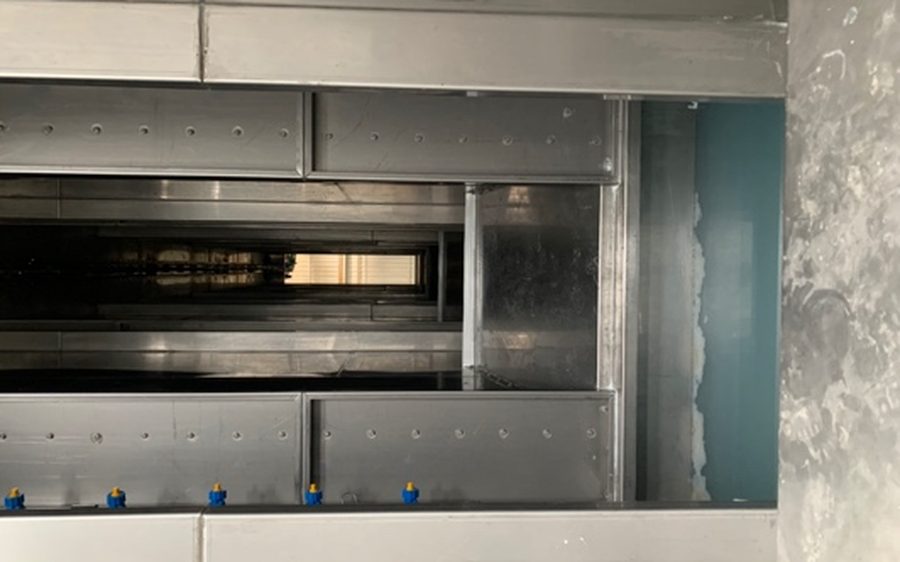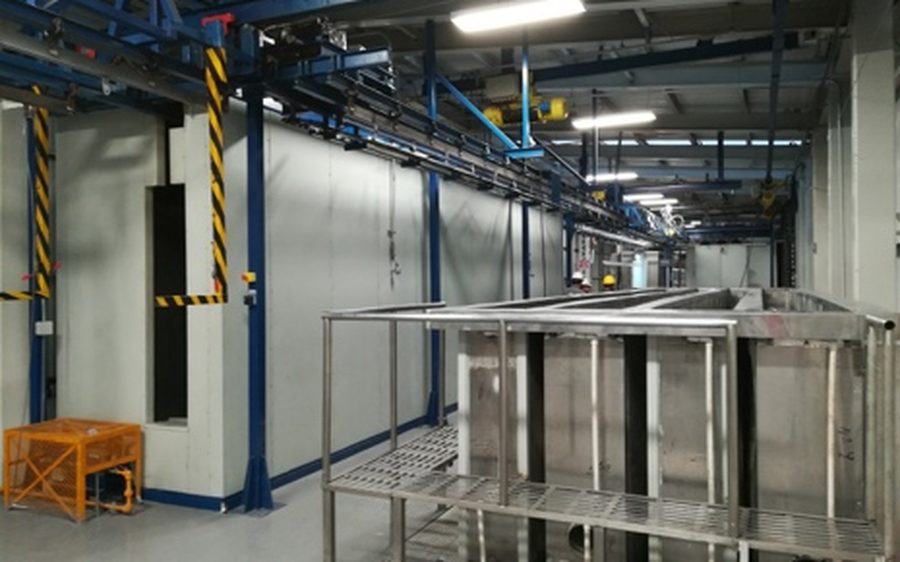
Si hay un solo paso dentro del pretratamiento que más impacto tiene sobre cuánto va a durar una pieza pintada, es el fosfatizado. Es también uno de los procesos más frecuentemente pasados por alto o mal ejecutados en plantas que están formalizando su línea de pintura, no porque sea complicado, sino porque desde afuera es invisible: no se ve, no se nota en el aspecto final de la pieza, y sus efectos solo se hacen evidentes con el tiempo —para bien o para mal.
Qué es el fosfatizado
El fosfatizado es un proceso de conversión química mediante el cual la superficie de una pieza metálica se transforma, a través de un baño con sales de fosfato, en una capa de fosfato metálico fuertemente adherida al sustrato. A diferencia de una limpieza convencional, que solo remueve lo que está sobre la superficie, el fosfatizado modifica la superficie misma del metal, generando una nueva capa cristalina que no existía antes del proceso.
Esa capa cumple dos funciones al mismo tiempo: protege el metal de la corrosión por sí sola, y sirve como base de anclaje para que el recubrimiento posterior —pintura líquida o en polvo— se adhiera con mucha más fuerza que si se aplicara directamente sobre metal desnudo.
Cómo funciona el proceso, paso a paso
El fosfatizado no ocurre en un solo baño; es una secuencia de etapas que preparan progresivamente la superficie:
Desengrase
La pieza llega con aceites de proceso, rebabas y contaminantes de manufactura. El primer baño remueve esa capa de grasa e impurezas, dejando la superficie metálica expuesta y lista para reaccionar con el siguiente baño.
Enjuague intermedio
Entre cada etapa química es necesario un enjuague, para evitar que los residuos de un baño contaminen el siguiente y alteren su concentración o su desempeño.
Activación
Antes del baño de fosfato, muchas líneas incluyen una etapa de activación que ayuda a generar núcleos de cristalización más finos y uniformes en el siguiente paso, lo que se traduce en una capa de fosfato más pareja y con mejor desempeño.
Fosfatizado
Aquí ocurre la reacción principal: la pieza entra en contacto con la solución de fosfato —de hierro, zinc, o manganeso, según el desempeño requerido— y se forma la capa de conversión sobre toda la superficie expuesta. La duración, temperatura y concentración de este baño se ajustan según el sustrato y el nivel de protección que la pieza necesita en servicio.
Enjuague final y pasivado
Un último enjuague retira cualquier residuo del baño de fosfato, y en procesos de mayor exigencia se agrega un sellador o pasivado final que cierra la porosidad de la capa de fosfato, aumentando aún más su resistencia a la corrosión antes de que la pieza pase a pintura.
Por qué el fosfatizado protege más tiempo que una limpieza simple
La diferencia de fondo entre el fosfatizado y una limpieza convencional —desengrase sin conversión química— es que la limpieza simple deja el metal desnudo y expuesto una vez que se seca, a la espera de que la pintura sea la única barrera contra la humedad y el oxígeno. El fosfatizado, en cambio, deja dos barreras trabajando juntas: la capa de fosfato, que ya de por sí retarda la corrosión, y la pintura, que se adhiere con mucha más fuerza sobre esa capa que sobre metal sin tratar.
Esto se traduce en un comportamiento medible frente a corrosión: en pruebas de cámara salina, piezas fosfatizadas y pintadas resisten periodos de exposición significativamente más largos antes de que aparezca corrosión visible, comparadas con piezas que solo pasaron por un desengrase y pintura directa. La razón es que, incluso si la capa de pintura sufre un rayón o un golpe que expone el metal, la capa de fosfato debajo sigue ofreciendo protección en ese punto, en lugar de dejar el metal completamente desnudo frente al ambiente.
Fosfatizado de hierro vs. fosfatizado de zinc
Dentro del fosfatizado existen distintas variantes químicas, y la más común en la industria es la distinción entre fosfatizado de hierro y fosfatizado de zinc:
- Fosfatizado de hierro: genera una capa más delgada, es más económico de operar y funciona bien para piezas con exigencias de corrosión moderadas, como mobiliario, línea blanca o productos de uso interior.
- Fosfatizado de zinc: genera una capa más gruesa y cristalina, con mayor resistencia a la corrosión, y es el estándar en piezas que estarán expuestas a intemperie, humedad constante o ambientes agresivos, como estructuras automotrices o equipo industrial exterior.
La elección entre uno y otro no es una preferencia estética ni un simple tema de costo: depende directamente de las condiciones de servicio que va a enfrentar la pieza terminada, y debe definirse junto con el proveedor de químicos antes de diseñar el resto de la línea de pretratamiento.
Qué pasa cuando el fosfatizado se hace mal o se omite
Un fosfatizado incompleto —tiempo insuficiente en el baño, concentración fuera de rango, o enjuagues mal hechos que contaminan la etapa siguiente— no siempre se nota a simple vista al salir de la línea. La pieza puede verse igual de bien terminada que una correctamente fosfatizada. El problema aparece después, en campo: corrosión prematura, desprendimiento de pintura en zonas específicas, o un desempeño inconsistente entre piezas del mismo lote, dependiendo de qué tan bien llegó cada una a esa etapa del proceso.
Por eso el fosfatizado no es un paso que se pueda "vigilar a ojo": requiere control de parámetros —tiempo, temperatura, concentración— de forma consistente, lote tras lote, para que el resultado sea predecible.
Cómo se verifica que un fosfatizado se hizo correctamente
A diferencia del color o el brillo de una pintura, la calidad de un fosfatizado no se aprecia a simple vista, así que requiere verificación específica. Las prácticas más comunes en planta son:
- Peso de capa por unidad de área: se toma una muestra de la pieza fosfatizada y se mide cuánto material de conversión se depositó por unidad de superficie. Un peso de capa consistente entre piezas es señal de que el baño está operando dentro de sus parámetros.
- Inspección visual del color y la textura: un fosfatizado correctamente aplicado tiene un color y una textura característicos y uniformes —gris a gris oscuro, según el tipo de fosfato—, sin zonas brillantes o parcialmente cubiertas que delaten un contacto insuficiente con el baño.
- Prueba de adherencia: una vez pintada la pieza, pruebas de corte en rejilla (cross-hatch) permiten verificar que la pintura se adhiere de forma uniforme a la capa de fosfato, sin desprendimientos en el patrón de corte.
Ninguna de estas verificaciones sustituye a las otras: se usan en conjunto para confirmar que el proceso se mantiene dentro de control a lo largo del tiempo, no solo en una muestra aislada.
Errores más comunes en la operación de un baño de fosfatizado
La mayoría de los problemas de fosfatizado no vienen de un mal diseño del sistema, sino de una operación diaria que se desvía de los parámetros originales sin que nadie lo note de inmediato:
- Temperatura fuera de rango: cada química de fosfato tiene una ventana de temperatura óptima; operar por debajo de ella ralentiza la reacción y produce una capa incompleta, mientras que operar por encima acelera el consumo de químicos sin mejorar el resultado.
- Concentración diluida por arrastre: el agua que las piezas arrastran desde la etapa anterior diluye gradualmente el baño de fosfato si no se repone la concentración con la frecuencia adecuada.
- Enjuague insuficiente entre etapas: un enjuague incompleto contamina el baño de fosfatizado con residuos del desengrase anterior, alterando su desempeño de forma progresiva y difícil de detectar hasta que ya afectó varios lotes.
- Tiempo de inmersión o exposición inconsistente: en líneas con variaciones de velocidad, algunas piezas reciben menos tiempo de contacto con el baño que otras, generando un desempeño desigual dentro del mismo lote de producción.
Controlar estos cuatro factores de forma rutinaria —no solo al arrancar la línea— es lo que separa a un sistema de fosfatizado confiable de uno que produce resultados inconsistentes.
Dónde encaja el fosfatizado dentro del proceso completo
El fosfatizado es una etapa dentro de una secuencia más amplia que empieza con la identificación del sustrato y termina con la pintura aplicada sobre una superficie ya protegida. Puede ver esa secuencia completa, desde por qué se oxida el metal hasta por qué el sandblast es el paso previo indispensable, en por qué se oxida el metal y por qué prevenir sale más barato. El equipo físico donde ocurre este proceso —tinas de inmersión o líneas de aspersión— se describe con detalle en equipos para pretratamiento de superficies. Puede ver un ejemplo real de tren de lavado de cuatro etapas, con fosfatizado incluido, en cómo es el proceso de maquila de pintura en polvo en GTM.
Por qué vale la pena invertir en un buen fosfatizado
Desde la perspectiva de quien decide presupuesto, el fosfatizado suele verse como un costo adicional dentro del proceso de pintura, cuando en realidad es la inversión que determina cuánto va a durar toda la inversión posterior en recubrimiento. Ampliamos este razonamiento, con la lógica de costo a mediano plazo, en la guía de pintura para el contador.
En GTM diseñamos sistemas de fosfatizado —por inmersión o por aspersión— en conjunto con el proveedor de químicos de cada cliente, ajustando el número de etapas, los tiempos y la variante de fosfato al sustrato y al uso final de cada pieza.
Preguntas frecuentes
Para ver cómo el fosfatizado se integra con el resto del sistema de pretratamiento —inmersión, aspersión, tipos de sustrato— consulte la guía definitiva de pretratamiento antes de pintar.