Es común escuchar el término "pintura horneada" como si fuera un tipo de pintura, cuando en realidad describe un proceso de curado. Esa confusión importa porque de ella depende si su pieza va a resistir lo que necesita resistir, y porque un mal entendido sobre este punto puede llevarlo a especificar el recubrimiento equivocado para su producto.
Vale la pena aclarar el origen de la confusión: en el uso cotidiano, "pintura horneada" se usa indistintamente para describir tanto la especificación del recubrimiento (una pintura formulada para curar con calor) como el proceso físico de meter la pieza al horno. Ambos usos apuntan a lo mismo en la práctica, pero conviene tenerlo claro al leer una ficha técnica o al cotizar con un taller, para no asumir que "pintura horneada" es una marca o un tipo especial de pintura distinto de los que ya conoce.
¿Qué es la pintura horneada?
Es un recubrimiento cuyo curado final se completa en un horno, aplicando calor durante un tiempo determinado, en lugar de dejar que la película seque exclusivamente al contacto con el aire ambiente. El calor activa una reacción química en la resina que forma un recubrimiento más duro, uniforme y resistente que el que se obtiene solo con secado al aire.
Pintura horneada vs. pintura secada al aire: la diferencia real
Una pintura secada al aire pierde su solvente por evaporación a temperatura ambiente y forma una película sólida, pero esa película nunca alcanza el mismo nivel de reticulación química que logra el calor de un horno. En términos prácticos, esto se traduce en un recubrimiento horneado con mejor resistencia a rayones, a químicos y a la abrasión, mientras que uno secado al aire suele ser más blando y más sensible a golpes o solventes con el paso del tiempo.
Qué tipos de pintura se hornean
Existen dos familias principales que dependen del horneado para curar correctamente. La primera es la pintura líquida horneable, formulada específicamente para requerir calor en su curado; aplicarla y dejarla secar solo al aire produce un acabado permanentemente incompleto. La segunda es la pintura en polvo, que por su naturaleza siempre requiere horneado: el polvo se aplica en seco sobre la pieza y solo se convierte en una película continua y curada al pasar por el horno, donde funde y reticula. No existe, en la práctica, pintura en polvo que se cure sin calor.
Por qué esta distinción importa al momento de cotizar
Cuando cotiza un recubrimiento, saber si va a ser horneado o secado al aire no es un detalle técnico menor: cambia el equipo necesario para producirlo, el tiempo del proceso y, en muchos casos, el desempeño final que puede esperar de la pieza. Confirmar este punto desde el inicio evita sorpresas cuando la pieza ya está en producción y se descubre que el acabado especificado no es compatible con el proceso disponible.
Ventajas de hornear un recubrimiento
El curado por calor produce un acabado más duro, más resistente a productos químicos de limpieza y a la abrasión del uso diario, y generalmente con mejor apariencia superficial y uniformidad de brillo que un recubrimiento secado al aire. También suele acortar el tiempo total del proceso: en lugar de esperar horas o días a que la pieza seque al aire antes de manipularla o embalarla, el horneado completa el curado en un tiempo controlado y conocido.
Otra ventaja que se nota sobre todo en producción es la repetibilidad. Un recubrimiento secado al aire depende de condiciones ambientales que varían —temperatura y humedad del taller, corrientes de aire, época del año— lo que introduce variabilidad de un lote a otro. El horneado, al ocurrir dentro de un espacio con temperatura controlada, reduce esa variabilidad y hace más fácil obtener el mismo resultado de forma consistente, pedido tras pedido.
Cuándo no conviene hornear
El límite más claro es la sensibilidad al calor del sustrato o de los componentes de la pieza. Ensambles que incluyan piezas plásticas de baja temperatura de deformación, componentes electrónicos, empaques de hule o adhesivos sensibles al calor pueden dañarse dentro del horno antes de que la pintura termine de curar. En esos casos, la alternativa es una pintura formulada para secado al aire o al menos para curar a una temperatura lo suficientemente baja como para no comprometer el resto del ensamble; esa decisión debe tomarse revisando la ficha técnica de cada componente, no solo de la pintura.
La solución más común en la práctica no es evitar el horneado por completo, sino reordenar el proceso de ensamble: pintar y curar primero el subensamble metálico, y solo después integrar los componentes sensibles al calor. Esto permite conservar las ventajas de un recubrimiento horneado en la parte metálica del producto, sin exponer al horno los componentes que no lo resistirían.
Cómo se hornea en la práctica: temperatura y tiempo de permanencia
No basta con que el horno alcance la temperatura indicada en la ficha técnica de la pintura; la pieza debe mantenerse a esa temperatura durante el tiempo de permanencia especificado para que la resina reticule en toda su masa, no solo en la superficie. Puede revisar los rangos exactos según el tipo de resina en ¿a qué temperatura se cura la pintura en polvo?. Un horno con recirculación de aire y control de temperatura por zonas ayuda a que ese curado sea uniforme en toda la pieza, sin importar su forma o si está apilada en un rack.
Un error frecuente es medir solo la temperatura del aire dentro del horno y asumir que la pieza ya alcanzó esa misma temperatura. Piezas de mayor masa o de geometría compleja tardan más en calentarse por completo que el aire que las rodea, por lo que el tiempo de permanencia real debe calcularse a partir del momento en que la pieza misma —no solo el ambiente del horno— llega a la temperatura de curado.
Cómo saber si una pieza ya recibida está correctamente curada
Una pieza sub-curada puede verse idéntica a una bien curada a simple vista, lo que hace difícil detectar el problema sin una prueba específica. Un indicador práctico y común en campo es la prueba de resistencia al solvente: se frota la superficie pintada con un solvente adecuado un número determinado de veces y se observa si el recubrimiento se ablanda o se desprende, lo cual es señal de que la reticulación no se completó del todo. Esta prueba, junto con la de adherencia, suele ser parte del control de calidad de un buen taller de maquila.
Dónde encaja esto en un servicio de maquila
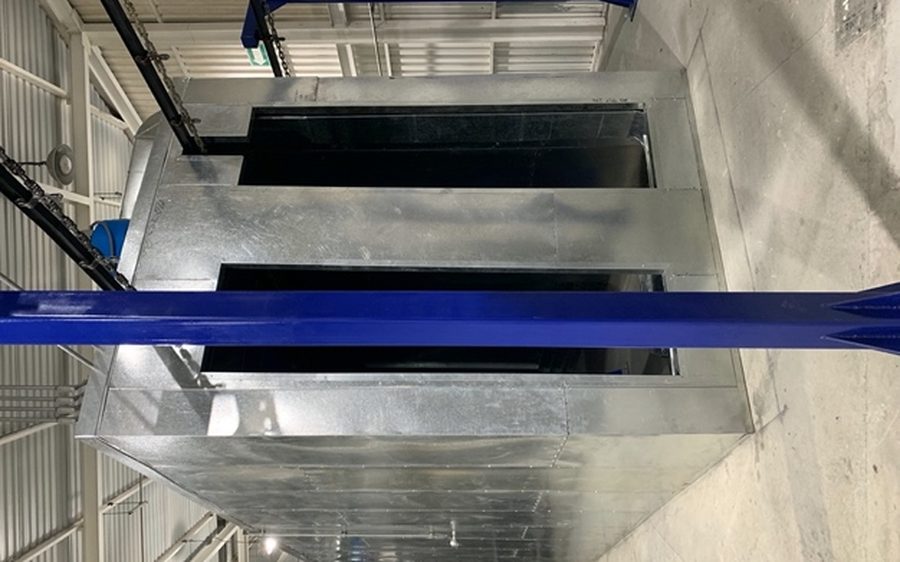
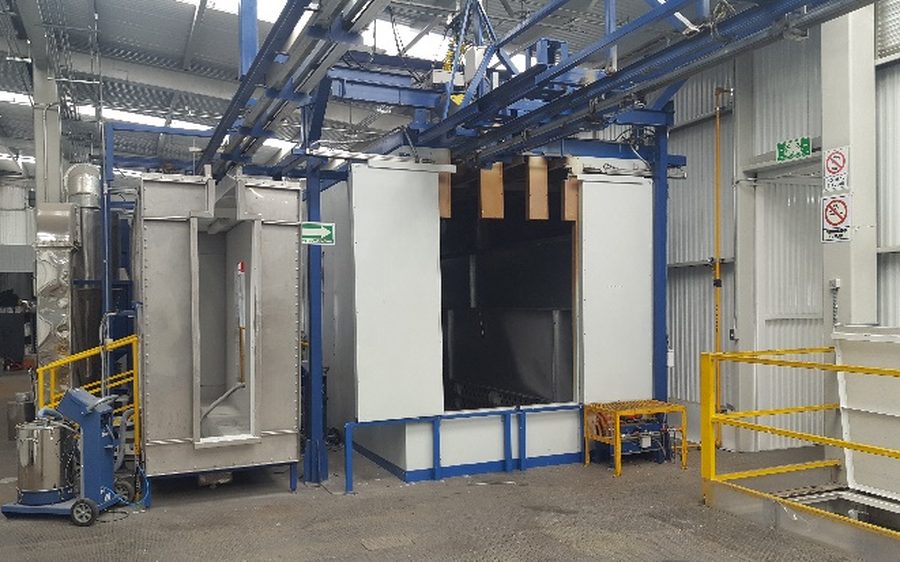
Cuando contrata maquila de pintura en polvo, el horneado es una etapa obligatoria del proceso, no un paso opcional. Puede ver cómo se resuelve esta etapa en nuestro propio taller, con horno tipo batch y control de temperatura, en cómo es el proceso de maquila de pintura en polvo en GTM. Y si lo que busca es garantía de que ese curado fue correcto, la prueba que lo confirma es la de cámara salina, que explicamos en qué son las 500 horas de cámara salina y por qué importan.
Pintura horneada líquida vs. pintura en polvo horneada: cuál elegir
Ambas requieren calor para curar, pero no son intercambiables en todos los casos. La pintura líquida horneable suele preferirse cuando se necesita un espesor de película muy delgado y controlado, o efectos especiales de acabado que son más sencillos de lograr en forma líquida. La pintura en polvo, en cambio, no genera compuestos orgánicos volátiles durante la aplicación, aprovecha mejor la materia prima porque el exceso se puede recuperar y reutilizar, y en general ofrece mayor resistencia mecánica para uso industrial. La elección entre una y otra depende del acabado final que busca, del sustrato y del volumen de producción, más que de una preferencia general de una tecnología sobre la otra.
Tiene una pieza que necesita curado por horneado
Si su pieza requiere un acabado horneado, ya sea con pintura líquida o en polvo, solicite una cotización y cuéntenos el tipo de sustrato y los componentes del ensamble para confirmar que el proceso es compatible antes de arrancar. Con esa información podemos indicarle si su pieza es apta para horneado directo o si conviene ajustar el orden de ensamble antes de pintar.