Cuando alguien pregunta cómo es realmente un proceso de maquila de pintura en polvo, la respuesta más honesta es mostrar el recorrido completo, etapa por etapa, con los mismos equipos que usamos todos los días. Esto es lo que sucede con una pieza desde que llega a nuestro taller hasta que sale pintada y curada.
No compartimos este recorrido para presumir equipo, sino porque creemos que un cliente informado hace mejores preguntas y toma mejores decisiones, incluso si al final decide cotizar con otro proveedor.
Describir este recorrido con el detalle real de nuestro propio taller —dimensiones, materiales, tipo de equipo— tiene un propósito concreto: permitirle comparar, punto por punto, contra cualquier otra propuesta de maquila que esté evaluando, en lugar de comparar solo precios sin saber qué hay detrás de cada cotización.
Dónde está y cómo llegamos a ofrecer este servicio
Nuestro taller de maquila está en Iztapalapa, Ciudad de México. Ofrecimos este servicio por primera vez en 2010, atendiendo a clientes de la industria del plástico, y en 2014, ya con un área más grande, lo ampliamos para incluir maquila de pintura en polvo electrostático sobre metal. Tras una reestructura posterior del grupo, retomamos el servicio con el mismo criterio de control de proceso que aplicamos en el diseño de equipo que vendemos a otros fabricantes.
Etapa 1: tren de lavado por inmersión de cuatro etapas
Toda pieza pasa primero por un sistema de pretratamiento en cuatro etapas: desengrase, enjuague, fosfato y enjuague. Este orden no es arbitrario: primero se retira grasa y suciedad superficial, después se enjuaga para no arrastrar ese químico a la siguiente tina, luego se aplica el fosfatizado que mejora la adherencia del recubrimiento, y finalmente se enjuaga de nuevo para dejar la pieza limpia antes de pintar. El sistema está dimensionado en 2.40 x 0.90 x 0.90 metros y se ha planeado para sostener una protección a la corrosión de 500 horas en cámara salina, un resultado que explicamos con más detalle en qué son las 500 horas de cámara salina y por qué importan.
Las tinas están fabricadas en acero inoxidable en su totalidad, lo que reduce la reactividad con los químicos del proceso y los paros por mantenimiento. Dos de ellas cuentan con calefacción a gas mediante serpentín y tiro forzado, y contamos con personal capacitado en la titulación y control de los niveles de cada baño, para que la concentración química se mantenga estable lote tras lote y no solo el primer día.
Etapa 2: aplicación en cabina con recuperación por ciclón
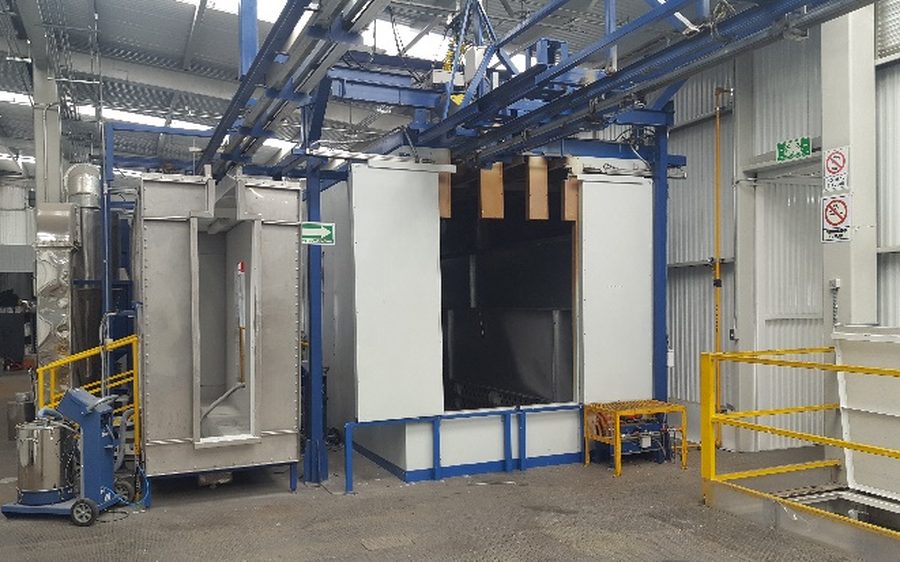
Una vez pretratada y seca, la pieza pasa a la cabina de pintura, que cuenta con un sistema de recuperación de polvo mediante ciclón y colector de polvos final. Esto nos permite pintar colores diferentes en el mismo turno, incluyendo el cambio entre ellos, sin desperdicio innecesario de materia prima. Para la aplicación del polvo electrostático utilizamos equipo Nordson, lo que ayuda a mantener un acabado constante en calidad y durabilidad. Las dimensiones de la cabina son 2.20 x 2.00 x 1.50 metros.
Etapa 3: curado en horno tipo batch
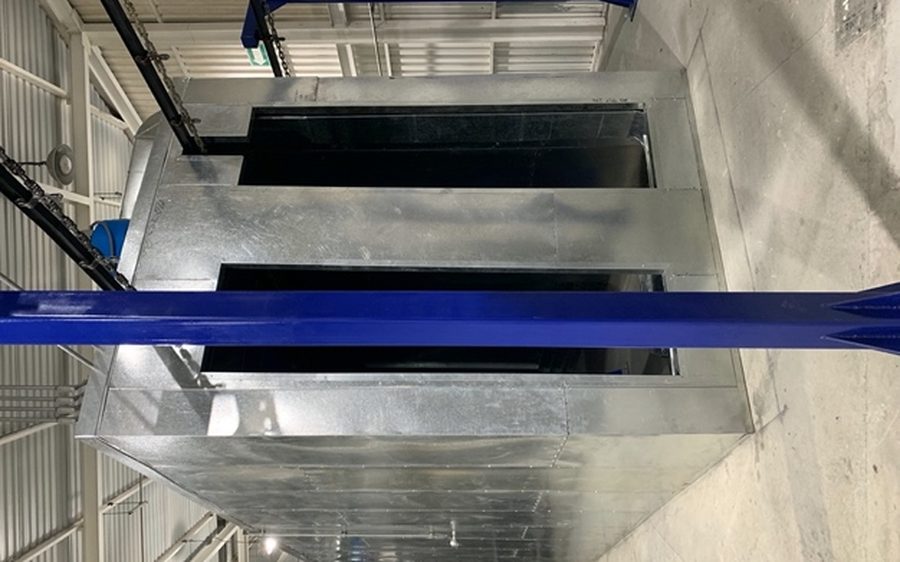
La pieza pintada pasa después a nuestro horno de curado tipo batch, con una capacidad interior de 1.80 x 2.00 x 4.00 metros y cadena de operación manual. Esta configuración permite hornear piezas pequeñas y medianas colocadas en racks de carga, así como piezas de mayor volumen y peso colgadas directamente de la cadena. El sistema de calefacción y recirculación de aire busca mantener una temperatura uniforme dentro del horno, lo cual es determinante para lograr un curado parejo en toda la pieza y, con ello, la adherencia, protección y apariencia esperadas del acabado final.
La configuración tipo batch, frente a un horno de línea continua, tiene una ventaja concreta para un taller de maquila que atiende pedidos de distintos clientes: permite ajustar el ciclo de temperatura y tiempo de permanencia a las necesidades específicas de cada lote, en lugar de correr todos los productos bajo un mismo ciclo fijo pensado para un solo tipo de pieza.
Por qué documentamos el proceso con este nivel de detalle
Podríamos describir este servicio de forma genérica, como suelen hacerlo muchas páginas de proveedores: "contamos con equipo de última generación y personal capacitado". Preferimos compartir dimensiones, materiales y el orden exacto de cada etapa porque es la única forma de que usted pueda comparar de verdad entre proveedores, en lugar de elegir basándose solo en la confianza que le transmite una llamada de ventas.
Manejo y salida de material
Una vez curada, la pieza se retira de la cadena y se revisa antes de considerarse terminada. Esta revisión busca defectos visibles de aplicación —cráteres, escurrimientos, falta de cobertura en zonas de difícil acceso— además de verificar que el color y el brillo correspondan a la especificación acordada con el cliente. Las piezas que pasan esta revisión se preparan para su entrega, cuidando que el empaque o la forma de transporte no dañe el acabado recién curado antes de que llegue a su destino.
Control de calidad: la prueba de cámara salina
El resultado de estas tres etapas se verifica con pruebas de cámara salina diseñadas para medir la resistencia a la corrosión del conjunto pretratamiento-pintura-curado. No es una prueba que se haga sobre la pintura sola: mide el proceso completo, que es también la razón por la que dedicamos un artículo aparte a explicar qué mide realmente esa prueba.
Materia prima: por qué importa el proveedor
Utilizamos únicamente materia prima de proveedores reconocidos, tanto de pintura en polvo electrostático como de químicos para el pretratamiento. Esa relación comercial de largo plazo con proveedores conocidos es, junto con el control del proceso, uno de los dos factores que más influyen en un resultado consistente de cámara salina; profundizamos en cómo evaluar esto en cualquier proveedor en qué preguntar antes de contratar un taller de maquila.
Trabajar de forma estable con los mismos proveedores también tiene una ventaja práctica menos obvia: la pintura y los químicos de pretratamiento se comportan de forma consistente lote tras lote, lo que reduce la variabilidad del resultado final entre un pedido y el siguiente. Cambiar de proveedor de forma constante buscando el precio más bajo del mes suele traducirse en ajustes de proceso frecuentes para compensar diferencias entre marcas, justo el tipo de inconsistencia que compromete un resultado repetible en cámara salina.
Qué tipo de piezas puede procesar este taller
Las dimensiones de nuestro tren de lavado, cabina y horno determinan el rango de piezas que podemos procesar de forma estándar en este taller. Piezas fuera de ese rango, como el caso de perfiles de 6.10 metros que documentamos en maquila de pintura para perfiles de aluminio, normalmente se resuelven con líneas diseñadas específicamente para ese proyecto y no con el taller de maquila estándar. Si su pieza es de un tamaño fuera de lo común, lo más práctico es platicarlo directamente con nosotros antes de asumir que no se puede.
En términos generales, piezas y lotes que encajan dentro de esas dimensiones estándar —soportes, gabinetes, piezas estructurales pequeñas y medianas, y componentes metálicos que forman parte de un ensamble mayor— son el tipo de proyecto que este taller resuelve de forma directa. El caso de los perfiles largos es la excepción que ilustra el límite superior, no la operación estándar del servicio.
Qué información necesitamos para cotizar su lote
Para dar una cotización precisa sobre este proceso, necesitamos conocer las dimensiones y el material de su pieza, el volumen o la cantidad de piezas del lote, el color requerido, si necesita un acabado bicapa o algún requerimiento especial, y si su proyecto requiere evidencia de pruebas de adherencia o cámara salina por el ambiente al que estará expuesta la pieza. Con esa información podemos confirmar de entrada si su pieza encaja en las dimensiones estándar del taller o si requiere una solución diseñada específicamente para su caso.
Cotice su lote con este mismo proceso
Si quiere que su pieza pase por este mismo recorrido —pretratamiento de cuatro etapas, aplicación con recuperación por ciclón y curado uniforme en horno batch— solicite una cotización con las dimensiones, cantidad y acabado que necesita. Entre más completa sea esa información desde el primer contacto, más rápido podemos confirmarle tiempos y condiciones de entrega reales para su proyecto.