El pretratamiento es, sin exagerar, el paso menos visible y más determinante de todo el proceso de pintura industrial. Nadie lo ve en la pieza terminada —no aparece en el color, ni en el brillo, ni en el espesor de capa— y sin embargo es lo que decide si esa pieza va a proteger y verse bien durante años, o si va a fallar antes de tiempo sin importar qué tan buena sea la pintura aplicada encima.
Esta guía reúne, en un solo lugar, todo lo que una empresa necesita entender sobre el pretratamiento antes de tomar decisiones de proceso o de inversión: por qué existe, cómo cambia según el material y el equipo disponible, qué es exactamente el fosfatizado, y cómo se traduce todo esto en una decisión de negocio, no solo técnica.
Por qué existe el pretratamiento
Todo recubrimiento —pintura líquida, pintura en polvo, barniz— necesita una superficie limpia y químicamente preparada para adherirse de forma duradera. Sin ese paso previo, el recubrimiento se aplica sobre grasas, óxidos, cascarilla de laminación o residuos de manufactura, y queda unido a esos contaminantes en lugar de unirse al metal, plástico o vidrio real. El resultado es una capa frágil que se desprende con el uso, el manejo o simplemente con el paso del tiempo, dejando expuesto el sustrato original a los mismos problemas que se buscaba evitar.
Dicho de otra forma: el pretratamiento no mejora la pintura, hace posible que la pintura cumpla la función para la que fue elegida. Puede ver el desarrollo completo de esta idea, incluyendo qué pasa exactamente cuando este paso se omite o se hace mal, en para qué sirve el pretratamiento antes de pintar.
El proceso cambia según el sustrato
No todos los materiales llegan al proceso de pintura con el mismo problema por resolver. Los metales enfrentan un reto de corrosión que los plásticos y vidrios, al no ser materiales ferrosos, no tienen. En cambio, plásticos y vidrios enfrentan un reto de energía superficial baja, que dificulta el anclaje mecánico del recubrimiento aunque no exista riesgo de óxido.
- Metales: se pretratan mediante baños de desengrase y, en la mayoría de los casos que requieren protección real contra la corrosión, fosfatizado.
- Plásticos: se preparan mediante flameo o tratamiento con plasma, que quema contaminantes superficiales y aumenta la porosidad de la superficie para mejorar la adherencia.
- Vidrio: comparte el mismo reto de fondo que el plástico —superficie lisa y de baja porosidad— y se resuelve con métodos similares de flameo o plasma, ajustados a su geometría y espesor.
El desarrollo completo de estas diferencias, incluyendo cómo cada una determina el resto del proceso, está en pretratamiento de superficies: metal, plástico y vidrio.
Inmersión vs. aspersión: la primera decisión de proceso
Una vez identificado el sustrato, la siguiente decisión es cómo se va a llevar a cabo la limpieza y preparación: por inmersión o por aspersión.
Inmersión
Las piezas se sumergen en tinas que contienen los líquidos y químicos de cada etapa, durante el tiempo necesario para que actúen correctamente. Las tinas pueden ser desde contenedores simples hasta sistemas con agitación y calefacción. Este método garantiza que toda la superficie de la pieza —incluyendo cavidades internas— quede en contacto con el químico, lo que lo hace ideal para geometrías complejas.
Aspersión
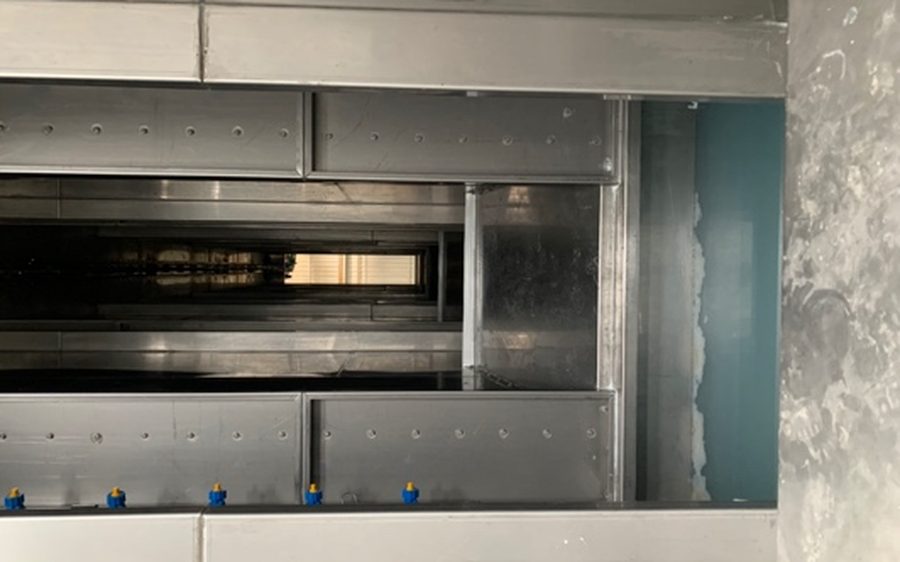
Una serie de regaderas o espreas expone la pieza a cada etapa mediante chorros a presión, en lugar de sumergirla. La presión del agua aporta acción mecánica adicional que acelera el proceso, lo que hace que la aspersión sea especialmente eficiente en líneas de alto volumen. La limitación es que las cavidades internas de piezas con geometría compleja no siempre son alcanzadas por el chorro.
Sistemas continuos: la escala industrial de cada método
Ambos métodos tienen su versión de alto volumen. Los sistemas continuos por inmersión utilizan una cadena que traslada el material y lo introduce en las tinas —rotándolo, o mediante entrada y salida— y son los favoritos de la industria automotriz por el volumen y la consistencia que permiten. Los túneles de lavado por aspersión, por su parte, hacen pasar la pieza a través de una serie de etapas de rociado a alta presión, con la velocidad dictada por la cadena del conveyor, lo que los hace ideales cuando es necesario sincronizar el pretratamiento con el resto de una línea continua de pintura.
El diseño detallado de estos equipos —cuántas etapas, qué materiales de construcción, cómo se decide entre uno y otro— está en equipos para pretratamiento de superficies. El funcionamiento específico de los túneles de aspersión, incluyendo los cuatro factores que determinan un buen lavado, está en túneles de lavado por aspersión para pretratamiento.
La secuencia completa: de la oxidación a la pintura
Para entender por qué el pretratamiento se compone de varias etapas y no de un solo paso, ayuda ver el problema desde el origen: por qué se oxida el metal en primer lugar. La oxidación es una reacción química continua entre el hierro del metal y el oxígeno del ambiente, generalmente acelerada por la humedad. Esa reacción no se detiene sola, y el sustrato específico —su composición, su condición previa— determina qué tan rápido avanza y qué tan agresivo debe ser el proceso de preparación.
De ahí se deriva la secuencia técnica completa que resuelve el problema de raíz:
- Identificación del sustrato: qué metal es, en qué condición llega —óxido superficial, cascarilla, aceites de proceso.
- Sandblast (limpieza mecánica): remueve contaminantes y genera un perfil de anclaje mediante el impacto de partículas abrasivas.
- Fosfatizado (protección química): transforma la superficie limpia en una capa de fosfato metálico, que protege contra la corrosión y mejora el anclaje de la pintura.
- Pintura (barrera final): se aplica sobre una superficie ya limpia y protegida, en lugar de sobre metal desnudo o parcialmente contaminado.
Cada etapa depende de que la anterior se haya hecho correctamente. Saltarse el sandblast reduce la efectividad del fosfatizado; un fosfatizado deficiente reduce la vida útil de la pintura sin importar qué tan bien se aplique. El desarrollo completo de esta secuencia, con la explicación de por qué prevenir sale más barato que corregir, está en por qué se oxida el metal y por qué prevenir sale más barato.
Qué es exactamente el fosfatizado
Dentro de toda esta secuencia, el fosfatizado merece una explicación aparte porque es, con frecuencia, el paso que más se subestima o se ejecuta de forma incompleta. El fosfatizado es un proceso de conversión química: mediante un baño de sales de fosfato, la superficie del metal se transforma en una nueva capa cristalina de fosfato metálico, fuertemente adherida al sustrato original.
Esa capa cumple dos funciones simultáneas: protege el metal de la corrosión por sí sola, y multiplica la fuerza con la que se adhiere el recubrimiento aplicado después. Existen distintas variantes —fosfatizado de hierro, más económico y adecuado para exigencias moderadas, y fosfatizado de zinc, con mayor resistencia y adecuado para piezas expuestas a intemperie o ambientes agresivos— y la elección entre ellas depende de las condiciones de servicio reales de cada pieza, no de una preferencia de costo aislada.
El desarrollo técnico completo del fosfatizado —las etapas del baño, cómo se compara contra una limpieza simple, y qué pasa cuando se hace mal— está en qué es el fosfatizado y por qué protege contra la corrosión.
Cómo se elige el sistema correcto para su planta
No existe un sistema de pretratamiento "correcto" en abstracto: existe el sistema correcto para un sustrato, un volumen de producción y un uso final específicos. Estas son las preguntas que definen esa elección:
¿Qué material se está procesando?
Metal, plástico o vidrio determinan si el reto principal es la corrosión o la adherencia, lo que cambia por completo la química y el equipo necesarios.
¿Qué condiciones de servicio va a enfrentar la pieza?
Una pieza de uso interior con exposición mínima a humedad tiene requerimientos distintos a una pieza que va a estar a la intemperie o en contacto con químicos agresivos. Esto determina, entre otras cosas, si conviene fosfatizado de hierro o de zinc.
¿Cuál es el volumen de producción?
Volúmenes bajos o piezas de geometría muy variable suelen favorecer sistemas de inmersión tipo batch. Volúmenes altos y constantes justifican la inversión en sistemas continuos, ya sea por inmersión o mediante un túnel de aspersión.
¿Qué geometría tiene la pieza?
Piezas con cavidades internas profundas requieren inmersión, porque la aspersión no siempre alcanza esas zonas. Piezas de geometría abierta pueden aprovechar la velocidad de un túnel de aspersión sin comprometer el resultado.
¿Cuánto espacio hay disponible en planta?
Los sistemas de inmersión de alto volumen, sobre todo los continuos, requieren dimensiones considerables. Los túneles de aspersión suelen ser más compactos para el mismo volumen de producción, aunque con las limitaciones de geometría ya mencionadas.
Ninguna de estas preguntas se responde de forma aislada: el equipo correcto se define cruzando las cinco variables al mismo tiempo, junto con el proveedor de los químicos que se van a utilizar en cada etapa.
Mantenimiento y control del sistema una vez en operación
Diseñar el sistema correcto es solo la primera mitad del problema; la segunda mitad es mantenerlo operando dentro de sus parámetros día tras día. Un sistema de pretratamiento bien diseñado puede producir resultados inconsistentes si no se controla en operación:
- Reposición de químicos: cada baño pierde concentración con el arrastre de líquido que las piezas se llevan de una etapa a la siguiente. Sin un programa de reposición basado en volumen procesado —no solo en inspección visual—, la concentración cae de forma gradual y silenciosa.
- Control de temperatura: los baños de fosfatizado, en particular, requieren mantenerse dentro de una ventana de temperatura definida por la química utilizada. Variaciones estacionales de temperatura ambiente pueden afectar el desempeño si el sistema no cuenta con control automático.
- Remoción de lodos: los baños de fosfatizado generan lodos como subproducto de la reacción química. Si no se remueven con la frecuencia adecuada, contaminan el baño y reducen su efectividad, además de acortar la vida útil del equipo.
- Verificación periódica de peso de capa: revisar de forma rutinaria —no solo al arrancar una línea nueva— que el peso de capa de fosfato se mantiene dentro de rango es la forma más confiable de detectar una desviación antes de que afecte varios lotes de producción.
Un sistema de pretratamiento, sin importar qué tan bien diseñado esté, solo entrega el resultado esperado si estos puntos de control forman parte de la rutina de operación, y no solo de la puesta en marcha inicial.
Un caso real: cuando las piezas no encajan en un catálogo estándar
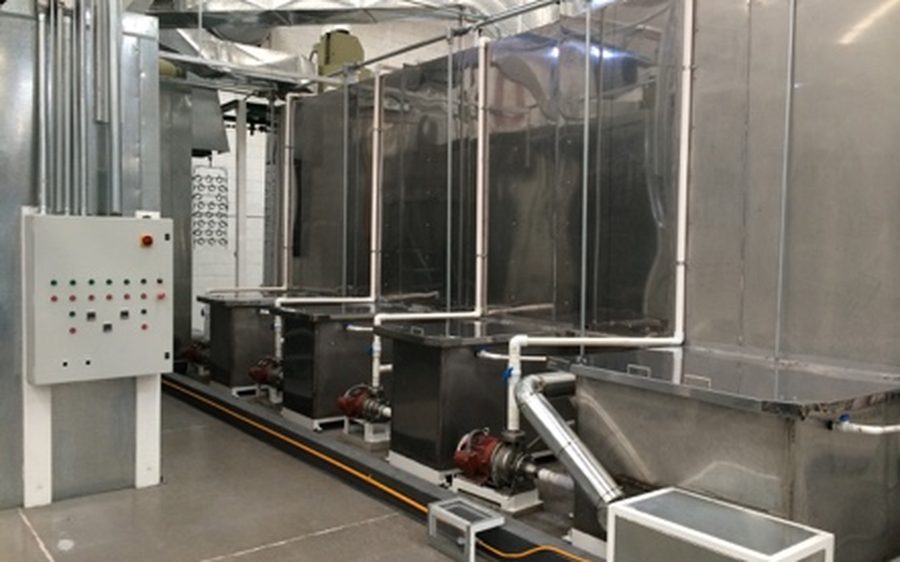
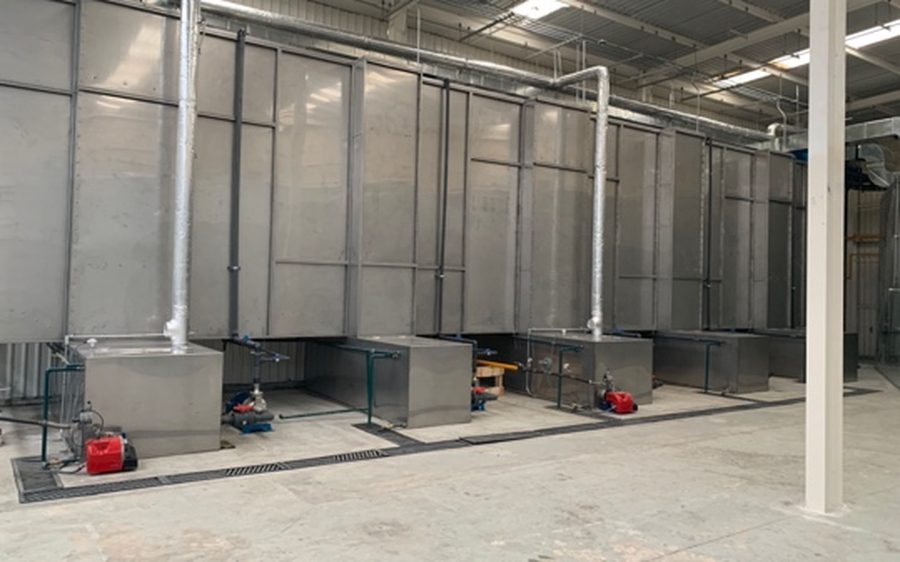
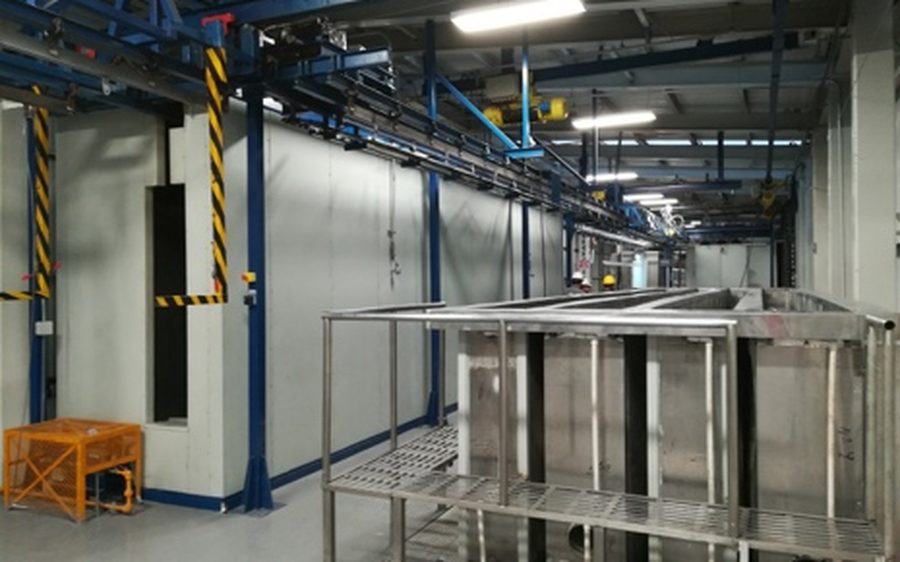
La teoría anterior se pone a prueba cuando las piezas de un cliente no encajan en ninguna solución estándar. En un proyecto real desarrollado por GTM, las piezas a procesar medían hasta 3.00 metros de alto, 1.80 metros de largo y 0.60 metros de ancho —dimensiones que definieron desde las distancias entre tanques hasta el diseño de las curvas del sistema para evitar choques entre piezas y estructura. El proyecto incluyó, además, un sistema de reaprovechamiento de líquidos de proceso y cabinas de pintura líquida adaptadas para el ingreso de material mediante grúa viajera. El desarrollo completo de este caso, incluyendo los tiempos de entrega y las decisiones de diseño, está en el caso de éxito de pretratamiento a la medida.
El pretratamiento como decisión de negocio, no solo técnica
Todo lo anterior —sustratos, equipos, secuencia química, fosfatizado— eventualmente llega a un mismo punto de decisión: cuánto invertir en pretratamiento frente a la presión de reducir el costo inicial de un proyecto. Esta decisión rara vez la toma solo el equipo técnico; casi siempre pasa, en algún momento, por quien controla el presupuesto.
La forma correcta de evaluar esta decisión no es comparar el costo de hoy de un pretratamiento completo contra el costo de hoy de uno reducido. Es comparar el costo de hoy contra el costo acumulado, a 5 o 10 años, de retrabajo, garantías, pérdida de clientes y reemplazo anticipado de piezas que un pretratamiento insuficiente termina generando. No podemos detener la naturaleza —el metal se va a oxidar eventualmente—, pero un buen pretratamiento hace que ese proceso tarde años adicionales en manifestarse, de la misma forma en que la garantía anticorrosión de un automóvil no promete que la carrocería nunca se oxidará, sino que retrasa ese momento dentro de una ventana de años que el fabricante respalda. El desarrollo completo de este análisis, dirigido específicamente a quien aprueba presupuesto, está en la guía de pintura para el contador.
Cómo trabaja GTM el pretratamiento
Con más de 42 años de experiencia diseñando y fabricando equipo industrial de pintura en México, en GTM no vemos el pretratamiento como un componente aislado que se cotiza por separado del resto de la línea. Lo diseñamos en conjunto con el proveedor de químicos de cada cliente, ajustando el tipo de sistema —inmersión, aspersión, o una combinación de ambos—, el número de etapas y la variante de fosfatizado al sustrato específico, al volumen de producción y a las condiciones de servicio reales que va a enfrentar cada pieza.
Esto aplica sin importar si el proyecto es un sistema estándar para una línea de producción convencional, o un desarrollo a la medida para piezas de dimensiones no convencionales, como el caso descrito en esta guía.
Una vez que la superficie está lista, el siguiente paso depende de la tecnología de recubrimiento elegida: puede revisar el proceso completo en nuestras guías definitivas de pintura electrostática en polvo y de cabinas de pintura industrial.
Cómo empezar si su planta aún no tiene un pretratamiento formal
Si su empresa está pintando piezas sin un sistema de pretratamiento definido —o con un sistema improvisado que fue creciendo sin un diseño integral— el punto de partida no es elegir un equipo de catálogo, sino levantar tres datos concretos: qué sustrato o sustratos se van a procesar, qué condiciones de servicio va a enfrentar la pieza terminada, y qué volumen diario o semanal se necesita cubrir. Con esos tres datos, un proveedor de equipo y un proveedor de químicos pueden proponer, en conjunto, un sistema dimensionado para la realidad de la operación, en lugar de uno sobrado que encarece la inversión o uno insuficiente que traslada el costo al futuro en forma de retrabajo y garantías.
Preguntas frecuentes
Esta guía reúne el panorama completo del pretratamiento antes de pintar. Para profundizar en cualquiera de sus componentes, consulte los artículos enlazados a lo largo del texto, o contacte a GTM para revisar el sistema que corresponde a su proceso específico.