Cuándo un túnel de lavado es la mejor opción
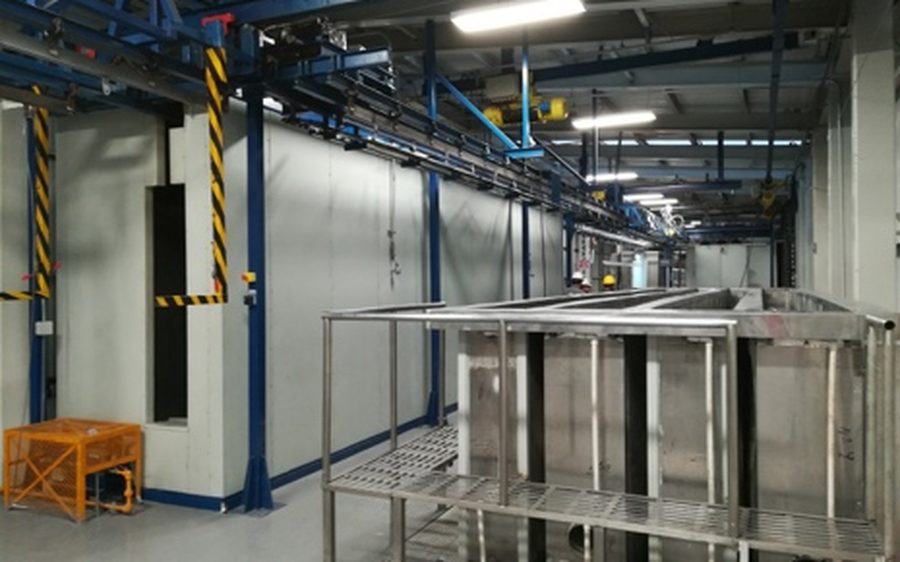
En ocasiones el lavado mediante sistemas tipo batch o de inmersión no resulta práctico, porque no es posible coordinar los tiempos entre los distintos pasos del proceso de pintura. Es entonces cuando un túnel de lavado se vuelve la solución ideal: la velocidad la dicta la cadena del conveyor, y esa misma velocidad rige todo el proceso de pintura aguas abajo, desde el pretratamiento hasta el curado.
Este tipo de sistema encaja particularmente bien en líneas continuas de alto volumen, donde detener el flujo para un batch de inmersión implicaría un cuello de botella constante.
Los cuatro factores que determinan un buen lavado
Un lavado adecuado depende principalmente de cuatro factores: tiempo, concentración química, temperatura y acción mecánica. Estos factores están interrelacionados —si se reduce cualquiera de ellos, los demás deben compensar para mantener el mismo resultado. En un túnel, el factor que más se reduce es el tiempo de exposición de la pieza a cada etapa.
Por qué la aspersión compensa el menor tiempo de exposición
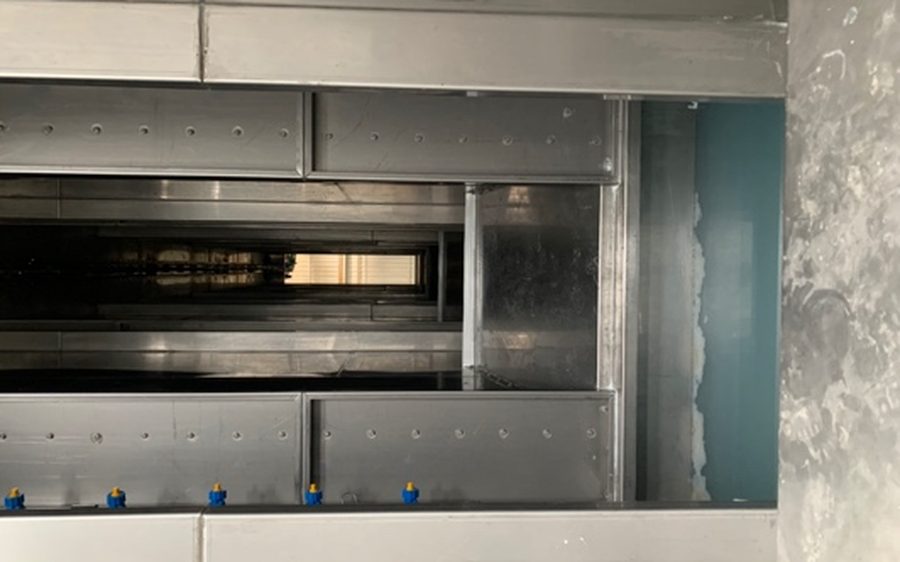
Resulta interesante que, a pesar de reducir el tiempo, tanto las concentraciones químicas como las temperaturas manejadas en un túnel se mantienen muy semejantes a las de los sistemas por inmersión. La diferencia la hace la aspersión: se utilizan sistemas de bombeo y espreas dirigibles que permiten trabajar con presiones de 40 psi, garantizando una acción mecánica suficiente sobre la pieza para compensar el menor tiempo de contacto.
Limitaciones: geometría de pieza y cavidades no alcanzables
La geometría de las piezas debe ser compatible con un lavado superficial, es decir, sin cavidades que el chorro de líquido no pueda alcanzar. Para esos casos, lo más recomendable sigue siendo el lavado por inmersión, donde la pieza queda completamente cubierta por el líquido durante todo el tiempo de proceso. Un túnel de lavado, al igual que cualquier otro sistema de pretratamiento, debe diseñarse en conjunto con el proveedor de los químicos del proceso de limpieza —la relación entre geometría, tiempo y química no se resuelve solo desde el lado mecánico.
Cómo se define la cantidad de etapas del túnel
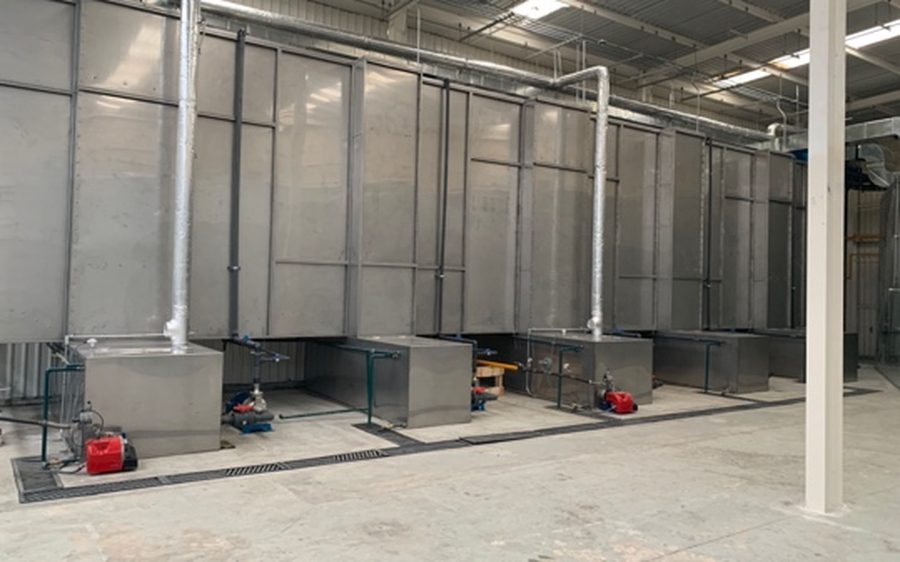
A partir de esa coordinación entre equipo y química se determina la cantidad de etapas con que contará el túnel, cuáles de ellas llevarán calefacción, su duración —el tiempo de recorrido dentro de cada una— e incluso el material idóneo para la fabricación del equipo.
Materiales de construcción recomendados por GTM
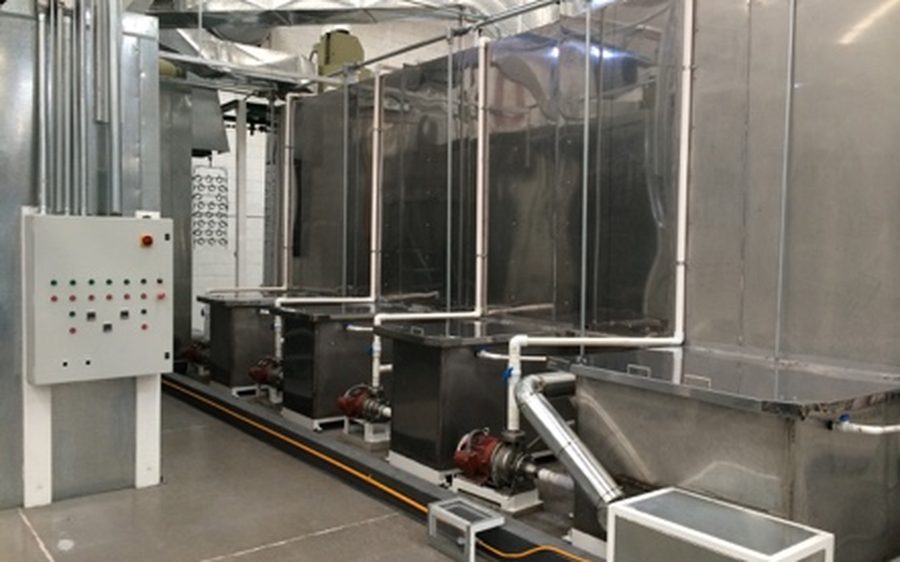
En GTM recomendamos la fabricación de los túneles de pretratamiento en acero inoxidable, ya que esto permite una operación con mantenimiento mínimo durante muchos años. Los equipos periféricos también deben estar preparados para el uso continuo: las bombas utilizadas cuentan con cuerpo de acero inoxidable, sellos cerámicos de última generación, tuberías de PVC hidráulico y espreas de polipropileno. Estos elementos, en conjunto, garantizan una larga vida útil del equipo con el mínimo de paros por mantenimiento.
La parte más importante del proceso de pintura ocurre antes de la pintura misma. Su correcto cuidado evita problemas posteriores, tanto de proceso como de producto terminado. A lo largo de su historia, GTM ha participado en el desarrollo de diversas líneas de lavado para productos que van desde artículos decorativos y para el hogar, hasta complementos arquitectónicos y sistemas industriales completos —siempre trabajando junto con proveedores líderes en la proveeduría de los químicos necesarios. Puede ver un ejemplo de un sistema diseñado a la medida en nuestro caso de éxito de pretratamiento a la medida.
Preguntas frecuentes
Para entender cómo se compara este sistema contra otras opciones de equipo, consulte equipos para pretratamiento de superficies, o revise el panorama completo en la guía definitiva de pretratamiento antes de pintar.